
有些設計在圖面上看起來沒問題,一成型就出狀況。除了拉線之外,以下是震翌最常遇到的成型缺陷,以及在設計階段就能避開的方法。
1. 淺盤翹曲
尺寸大、高度在 1 公分上下、料又不薄的淺盤,中間容易沉降,非常容易翹曲。
| 材質 | 翹曲情況 |
|---|---|
| PP | 幾乎百分之百會翹,幅度非常大,需要靠技術矯正 |
| PS | 很常見,大約 1–2 mm,一般接受度高 |
| PET | 表現最好,但過大過薄的仍難避免 |
PS、PET 的矯正主要靠降溫,但可能犧牲成型度。所以最好在設計階段就適當加高,例如原本 7 mm 的盤調整到 11 mm,盤子剛性提高,翹曲就會改善。
2. 薄料做太深:破裂、起皺
成型深度要對應相對的片材厚度。薄料做太深,格內下方會被拉得過薄,轉角處起皺、變薄,嚴重時直接破掉。深盤原則上要加厚,詳見板材厚度怎麼抓。
3. 沒有外圍邊容易破

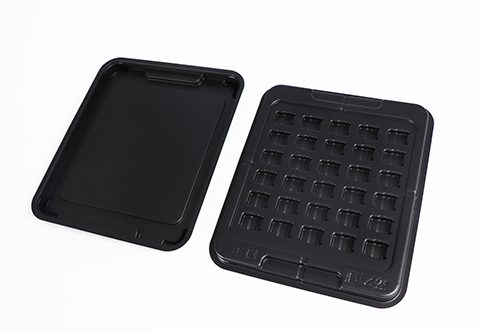
沒有外圍邊的盤比較脆弱:邊緣剛好是拉伸較薄的地方,容易破,冬季裁切時甚至容易裂開。有外圍邊的盤有平面支撐,強度比較高。
- 外圍邊一般抓 5 mm,往外走到拉伸較少的地方。
- 需要做落摔測試的產品,建議都做外圍邊。
4. 厚料(1.0 mm 以上)
- R 角比較大、穩定度較低,避免做整圈緊配;成型度稍微低一點,產品就放不進去。
- 公模上的字要做大,刻字的柱子也要夠大,不然正面看不清楚。
5. 扣合鬆緊不如預期
原料塗矽、每批原料的差異都會影響上下蓋的鬆緊;打樣通常會稍緊一點,最後要以量產為準。詳見包裝盒型與扣合設計。
避坑檢查表
| 檢查項目 | 建議 |
|---|---|
| 淺盤、大尺寸 | 優先 PET;適度加高(例 7→11 mm) |
| 成型深度 | 深度越深越要加厚 |
| 外圍邊 | 一般 5 mm;要做落摔測試一定要有 |
| 厚料 | 避免整圈緊配、字要做大 |
| 相鄰深溝 | 溝寬 > 深度 × 1.2,避免拉線 |
常見問題
翹曲的盤還能用嗎?
輕微翹曲(如 PS 1–2 mm)一般可接受;若影響自動化設備或堆疊,就需要從材質與設計改善。
延伸閱讀
有圖面或樣品想評估?
震翌真空成型三十多年經驗,從材質、結構到開模,和您一起規劃最適合的 TRAY 盤與包裝盒。